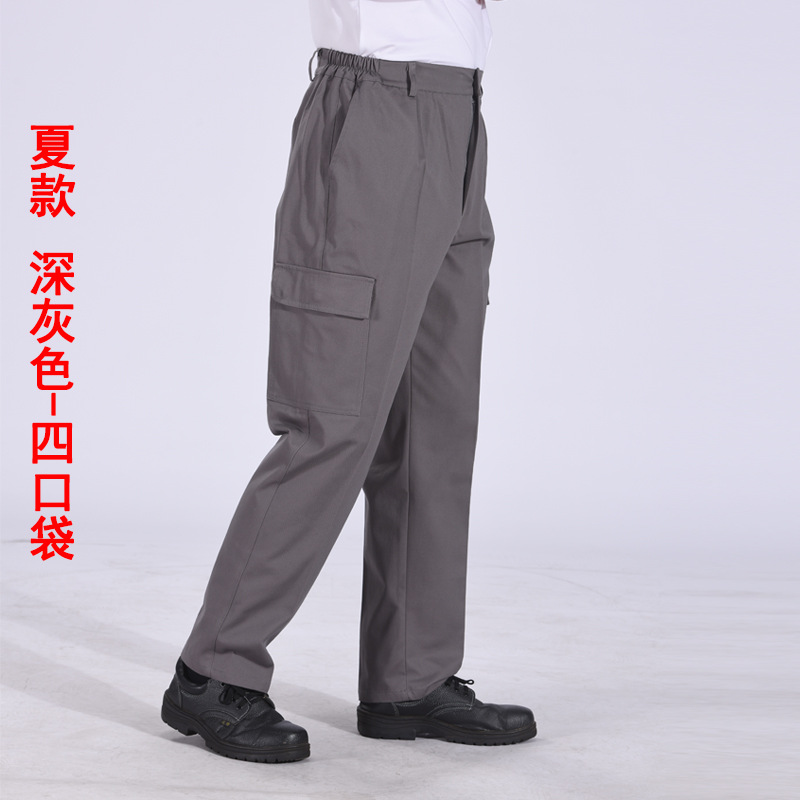
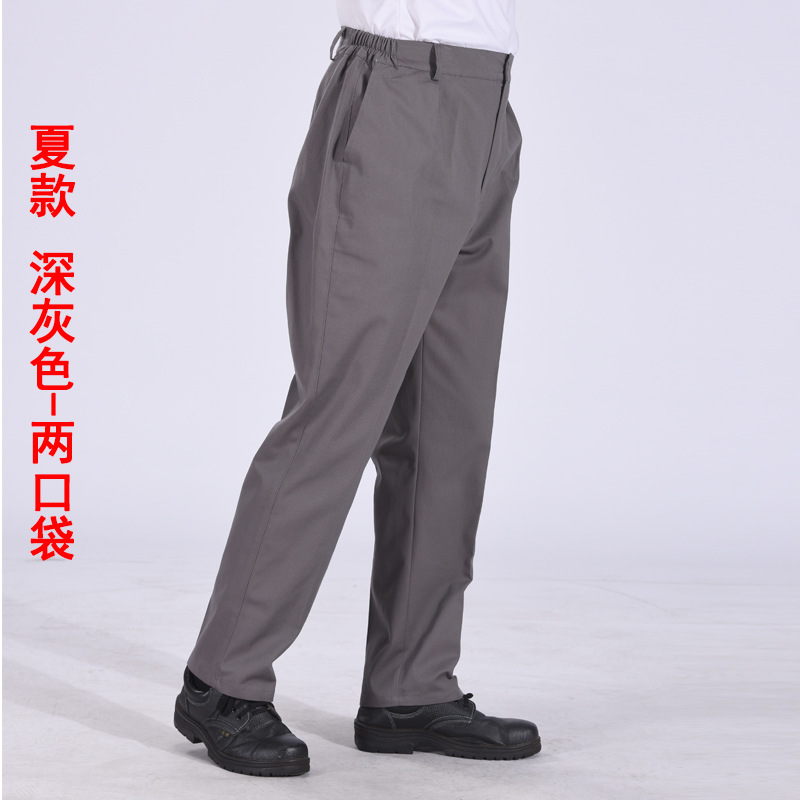
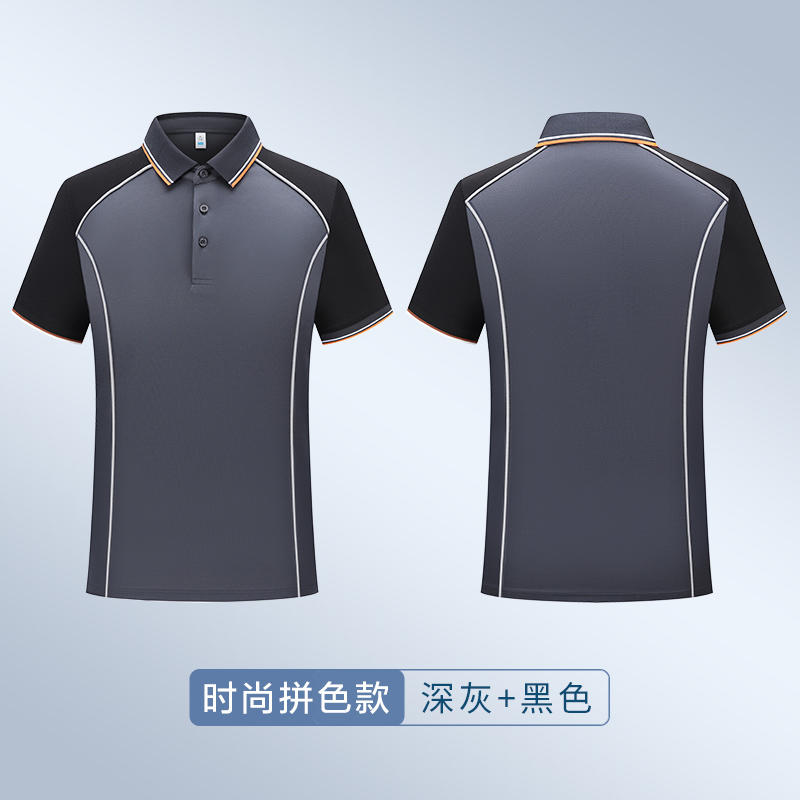
工服大批量生产会不会出现色差?
工服大批量生产会不会出现色差?会,但“合格色差”和“质量缺陷”有明确边界
直接回答:大批量生产出现色差是行业常态,完全零色差几乎不可能。 但“正常”有明确的边界——同件衣服不同部位色差不低于4级、同批次件与件之间不低于3-4级、补单批次与首批之间不低于3级。超出这个范围,就属于质量问题,采购方有权要求处理。
很多采购人员拿到大货后发现颜色和样品有出入,第一反应是“供应商偷工减料”。但实际情况往往更复杂:色差可能来自染色工艺的物理限制,也可能来自供应商的品控缺失。区分“合理色差”和“质量缺陷”,是解决问题的第一步。
一、色差有三种类型,处理方式完全不同
缸差是最常见的类型。同一款面料分多个染缸染色,即使配方完全相同,染色温度、时间、浴比的微小波动都会导致颜色偏差。涤棉面料用分散染料染色时对温度极其敏感,温度偏差两三度颜色就会明显变化;活性染料则对浴比和碱剂用量敏感,工艺控制不好就容易出缸差。深色(藏青、墨绿、深灰)的偏差比浅色更明显,对光一看就能发现区别。
批次差是补单场景下最容易出问题的环节。面料供应商换了原料批次、调整了染料配方,或者间隔时间较长导致颜色标准漂移,新做的和第一批就不一样了。这类色差补单批次与首批之间不低于3级即为合格。
同批次内差如果同一卷面料的前后段、左右边颜色不一致,或者不同卷匹之间肉眼明显可见色差,这通常属于面料本身的质量缺陷。合格的工装面料同匹色差不能低于国标四级,打灯下肉眼不太看得出才算过关。
采购人员需要先分清是哪种色差,才能判断是“正常范围”还是“要求处理”。
二、色差是怎么产生的?三个环节最容易出问题
染色环节是第一大来源。染料批次不同、染色工艺参数波动、后整理温度不均匀都会导致颜色偏差。同一批布染出来两端和中间的颜色都不完全一致,更别说不同批次的布了。面料在染缸中受热不均匀,也可能产生左中右色差。

裁剪和缝制环节会“制造”色差。面料不同卷匹之间存在轻微色差,裁剪时没有分开标识,同一件衣服上就可能出现不同深浅的裁片。领子、袖口、前胸后背这些部位的材料如果来自不同卷匹,拼接处会非常明显。
后整理工序会“改变”颜色。样品可能没有经过定型、压光等后处理,而大货经过全套工序后,面料的色泽会发生变化。有些面料经过热定型后还会出现色光偏移,比如偏红或偏蓝。
还有一个容易被忽略的问题:同色异谱。两种颜色在某种光源下看起来一致,换了光源后却出现明显差异,尤其在灰色、白色和黑色等近中性色上非常常见。如果验收时在车间灯光下看着没问题,拿到室外自然光下就变了色,很可能就是同色异谱在作怪。
三、采购端怎么预防?合同和封样是关键
预防色差比事后处理成本低得多,核心动作有三个。
第一,合同里把色差标准量化。 不要只写“颜色以样品为准”,要注明具体色号和色差等级。参考国标GB/T 250-2008《纺织品色牢度试验 评定变色用灰色样卡》,要求色差不低于4级,浅色不低于3-4级,深色4级是底线。有条件的可以直接写ΔE值——合同中明确“成品颜色与封样色差ΔE≤1.5,肉眼无明显差异”,验收时用色差仪检测就有据可依。
第二,打样确认后做封样。 确认样品后,把样衣一分为二,采购方留一半供应商留一半,双方签字封存。封样袋上写好品名、色号、日期和双方签字人,大货出来之后拿封样来比,谁都不能抵赖。
第三,要求供应商统一缸号供布。 下单时明确要求同一订单使用同一批次或同色系批次面料,如果必须换批次,要求供应商先做小样试色确认后再上机。很多色差纠纷的根源就是换了缸没打招呼。
四、生产过程中的管控动作
分缸裁剪是行业通行的做法。同一订单的多缸面料,裁剪时按缸号分开,确保同一件衣服的所有裁片来自同一缸号。不同缸号的面料用于不同尺码或不同款式,避免拼接混用。
编号配套也很重要。裁片编号时记录面料缸号,缝制时按编号配套,防止不同缸号的裁片被混到同一件衣服上。
首件封样不能省。新批次投产前,先做3-5件首样,对比首版样衣的颜色(用潘通色卡比对,ΔE值≤1.5)和工艺。首样确认通过后,封存1件作为该批次的检验基准。
五、验收时怎么判断?三个维度系统检查
同件对比。 把同一件工作服的不同部位拼在一起看——前片和后片有没有差异、袖子和大身颜色是否一致。同一件衣服上出现明显色差,说明裁剪配片时没注意面料的方向性,直接退货。
件间对比。 从大货里随机抽3到5件,平铺在自然光下横向对比。抽检比例建议不少于到货总量的5%到10%,重点检查领口、袖口、前后片拼接处。
标准光源对色。 有条件的话用标准光源对色灯箱(D65光源),把大货和封样并排放在灯箱里对比。如果没有对色灯箱,可以在晴天北向窗户的自然光下检查,不要在黄色白炽灯或偏色LED灯下做判定。
六、发现色差后怎么处理?
验收时发现色差,先按标准光源比对、确认批次和面料缸号,再根据合同条款判定责任方。
色差在3-4级属于轻微偏差,可与供应商协商折价或部分更换。色差低于3级,要求供应商返工或降价处理。色差严重且无法修正的,按合同约定的退换货条款执行,同时要求厂家提供新的交期承诺和补发方案。
需要特别注意的是,返工后面料强度会略有下降,这个隐性成本要在协商时考虑进去。
总结一句话: 工服大批量生产出现色差是客观事实,但“合格色差”有明确的等级标准。采购方的核心工作不是追求零色差,而是通过合同量化标准、打样封样、分缸裁剪、标准光源验收四个环节,把色差控制在可接受范围内。合同写清楚了,验收有据可依,扯皮的空间自然就小了。